Սառը ձևավորված խողովակներ, EN10219 S235JRH, S235J0H, S355JRH, S355J0H
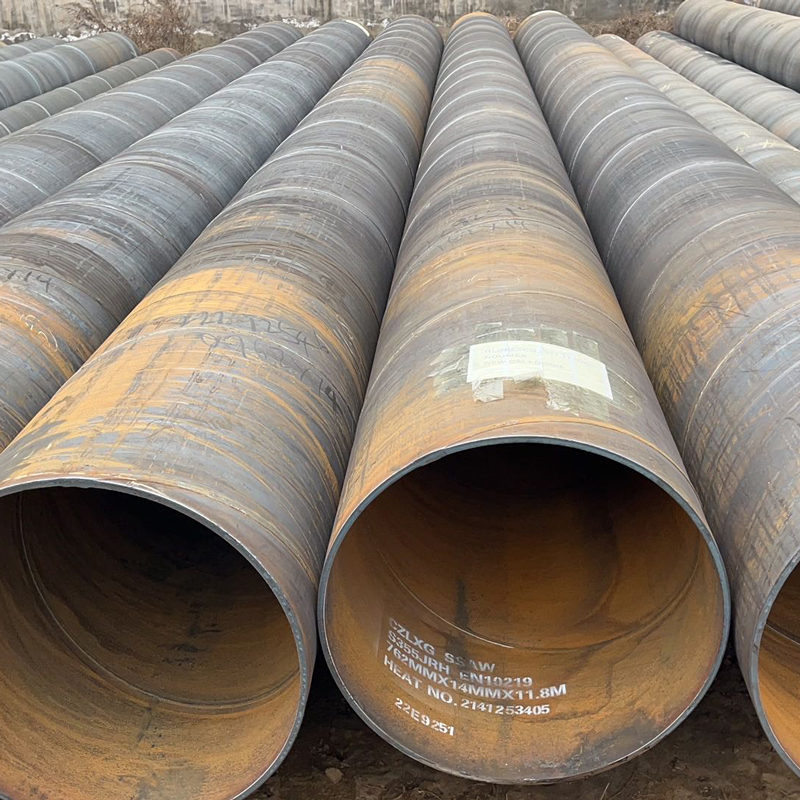

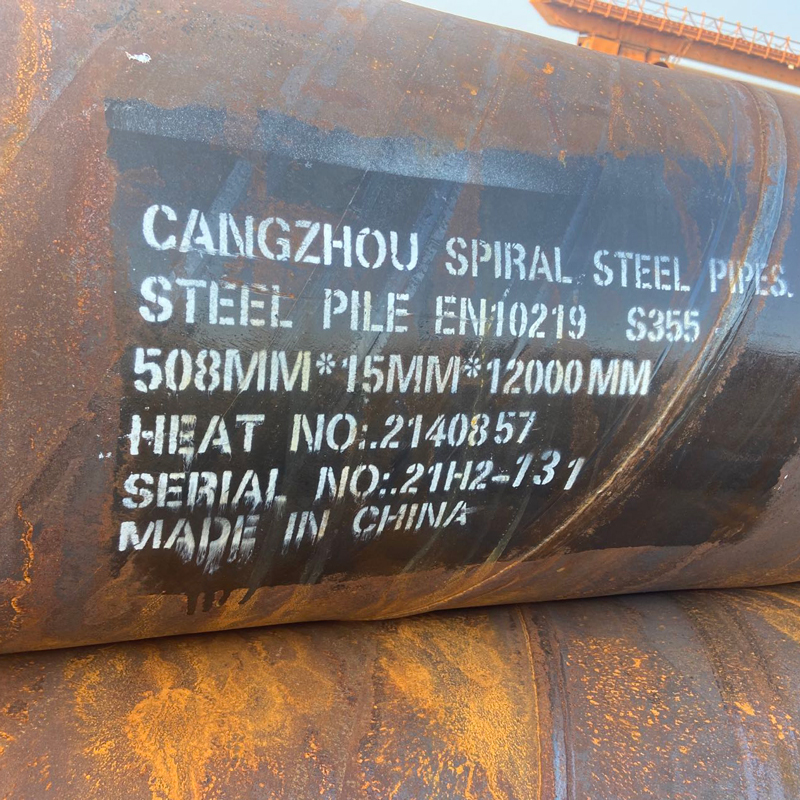

Մեխանիկական հատկություն
| պողպատի տեսակ | նվազագույն հոսունության սահման | Ձգման ամրություն | Նվազագույն երկարացում | Նվազագույն հարվածային էներգիա | ||||
| Նշված հաստությունը | Նշված հաստությունը | Նշված հաստությունը | փորձարկման ջերմաստիճանում | |||||
| <16 | >16≤40 | <3 | ≥3≤40 | ≤40 | -20℃ | 0℃ | 20℃ | |
| S235JRH | 235 | 225 | 360-510 | 360-510 | 24 | - | - | 27 |
| S275J0H | 275 | 265 | 430-580 | 410-560 | 20 | - | 27 | - |
| S275J2H | 27 | - | - | |||||
| S355J0H | 365 | 345 | 510-680 | 470-630 | 20 | - | 27 | - |
| S355J2H | 27 | - | - | |||||
| S355K2H | 40 | - | - | |||||
Քիմիական կազմ
| Պողպատե տեսակ | Դեօքսիդացման տեսակը a | % ըստ զանգվածի, առավելագույնը | ||||||
| Պողպատի անվանումը | Պողպատե համար | C | C | Si | Mn | P | S | Nb |
| S235JRH | 1.0039 | FF | 0,17 | — | 1,40 | 0,040 | 0,040 | 0.009 |
| S275J0H | 1.0149 | FF | 0,20 | — | 1,50 | 0,035 | 0,035 | 0,009 |
| S275J2H | 1.0138 | FF | 0,20 | — | 1,50 | 0,030 | 0,030 | — |
| S355J0H | 1.0547 | FF | 0,22 | 0,55 | 1,60 | 0,035 | 0,035 | 0,009 |
| S355J2H | 1.0576 | FF | 0,22 | 0,55 | 1,60 | 0,030 | 0,030 | — |
| S355K2H | 1.0512 | FF | 0,22 | 0,55 | 1,60 | 0,030 | 0,030 | — |
| ա. Ապաօքսիդացման մեթոդը նշանակվում է հետևյալ կերպ. FF: Լիովին սպանված պողպատ, որը պարունակում է ազոտ կապող տարրեր՝ առկա ազոտը կապելու համար բավարար քանակությամբ (օրինակ՝ առնվազն 0,020% ընդհանուր Al կամ 0,015% լուծվող Al): բ. Ազոտի առավելագույն արժեքը չի կիրառվում, եթե քիմիական կազմը ցույց է տալիս Al-ի նվազագույն ընդհանուր պարունակությունը՝ 0,020%՝ Al/N նվազագույն հարաբերակցությամբ՝ 2:1, կամ եթե առկա են բավարար քանակությամբ այլ N-կապող տարրեր: N-կապող տարրերը պետք է գրանցվեն ստուգման փաստաթղթում: | ||||||||
Հիդրոստատիկ փորձարկում
Խողովակի յուրաքանչյուր հատված պետք է արտադրողի կողմից փորձարկվի այնպիսի հիդրոստատիկ ճնշման տակ, որը խողովակի պատում կառաջացնի սենյակային ջերմաստիճանում նշված նվազագույն հոսունության սահմանի ոչ պակաս, քան 60%-ի լարում: Ճնշումը պետք է որոշվի հետևյալ հավասարմամբ՝
P=2St/D
Քաշի և չափերի թույլատրելի տատանումներ
Խողովակի յուրաքանչյուր երկարությունը պետք է կշռվի առանձին, և դրա քաշը չպետք է տարբերվի իր տեսական քաշից ավելի քան 10%-ով կամ պակաս 5.5%-ով, որը հաշվարկվում է դրա երկարության և մեկ միավոր երկարության քաշի հիման վրա։
Արտաքին տրամագիծը չպետք է տարբերվի նշված անվանական արտաքին տրամագծից ավելի քան ±1%-ով։
Պատի հաստությունը ցանկացած կետում չպետք է գերազանցի նշված պատի հաստության 12.5%-ը
Ապրանքների կատեգորիաներ
-

X42 SSAW խողովակ պարուրաձև եռակցված խողովակ
-
API 5L 46-րդ հրատարակության սպեցիֆիկացիա գծային խողովակների համար...
-
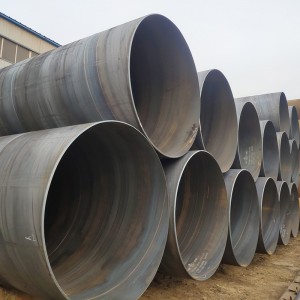
A252 GRADE 2 պողպատե խողովակ ստորգետնյա գազի խողովակների համար...
-
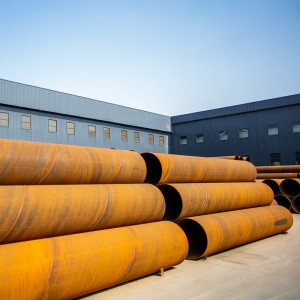
Սպիրալաձև սուզված աղեղային եռակցված խողովակ GB/T9711-2011 ...
-

EN10219 SAWH խողովակներ գազատարների համար
-

S235 J0 պարուրաձև պողպատե խողովակ – բարձր որակի ...